



Ако има подозрение, че охлаждащата течност е навлязла в картера, херметичността на цилиндровия блок се проверява на специален стенд. За да направите това, след запушване на отворите на охлаждащата риза на цилиндровия блок, в него се изпомпва вода със стайна температура под налягане от 0,3 MPa. Не трябва да има изтичане на вода от цилиндровия блок в рамките на 2 минути.
Ако се наблюдава попадане на масло в охлаждащата течност, тогава без да разглобявате напълно двигателя, проверете за пукнатини в блока на цилиндъра в зоните на маслените канали. За да направите това, източете охлаждащата течност от охладителната система, свалете главата на цилиндъра, напълнете охлаждащата риза на цилиндровия блок с вода и подайте сгъстен въздух към вертикалния маслен канал на цилиндровия блок. Ако в охладителната риза се появят въздушни мехурчета, сменете цилиндровия блок.
Проверете равнината на съединението на цилиндровия блок с главата с помощта на линийка и комплект щупове. Линийката е монтирана по диагоналите на равнината и в средата в надлъжна посока и напречно. Ако плоскостта надвишава 0,1 mm, цилиндровият блок се сменя.
Ремонт на цилиндри
Те проверяват дали износването на цилиндъра не надвишава максимално допустимата стойност от 0,15 мм.
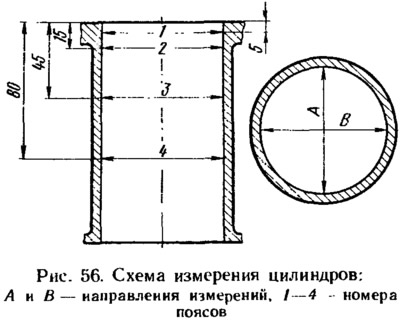
Диаметърът на цилиндъра се измерва с манометър в четири зони, както в надлъжната, така и в напречната посока на двигателя (фиг. 56). За нулиране на манометъра на отвора се използва пръстеновиден манометър с вътрешен диаметър, равен на номиналния диаметър на цилиндъра с допустимо отклонение ±0,003 mm. За двигатели 1111 се използва калибър A.96137 [вътрешен диаметър (76±0.003) mm], а за двигатели 11113 се използва калибър 67.8125.950 [вътрешен диаметър (82±0.003) mm]. В зоната на колана 1 цилиндрите практически не са износени. Следователно, въз основа на разликата в измерванията на ремък 1 и другите ремъци, може да се прецени износването на цилиндрите.
Ако максималното износване на цилиндрите надвишава 0,15 mm, тогава цилиндрите се пробиват до най-близкия ремонтен размер, като се оставя допустимо количество от 0,03 mm върху диаметъра за хонинговане. След това цилиндрите се шлифоват, като се поддържа такъв диаметър, че когато избраното ремонтно бутало е монтирано, разстоянието между него и цилиндъра е 0,025–0,045 mm.